激光切割下料
碳钢、不锈钢、铝板轮廓与异形孔切割。
钣金加工 · 丽水
丽水安腾钣金加工有限公司面向本地及周边制造企业,承接激光切割、数控折弯、焊接组装与机箱机柜定制。我们把工艺拆成工序来做:图纸先评审,材质先确认,每道工序有检验点,交付前按图纸复测关键尺寸。无论是一件样品还是一批量产件,报价都按工序分项列明,让采购看得懂、比得了。图纸到位后,常规切割折弯件通常 3–5 个工作日出件,复杂焊接件另行排期。
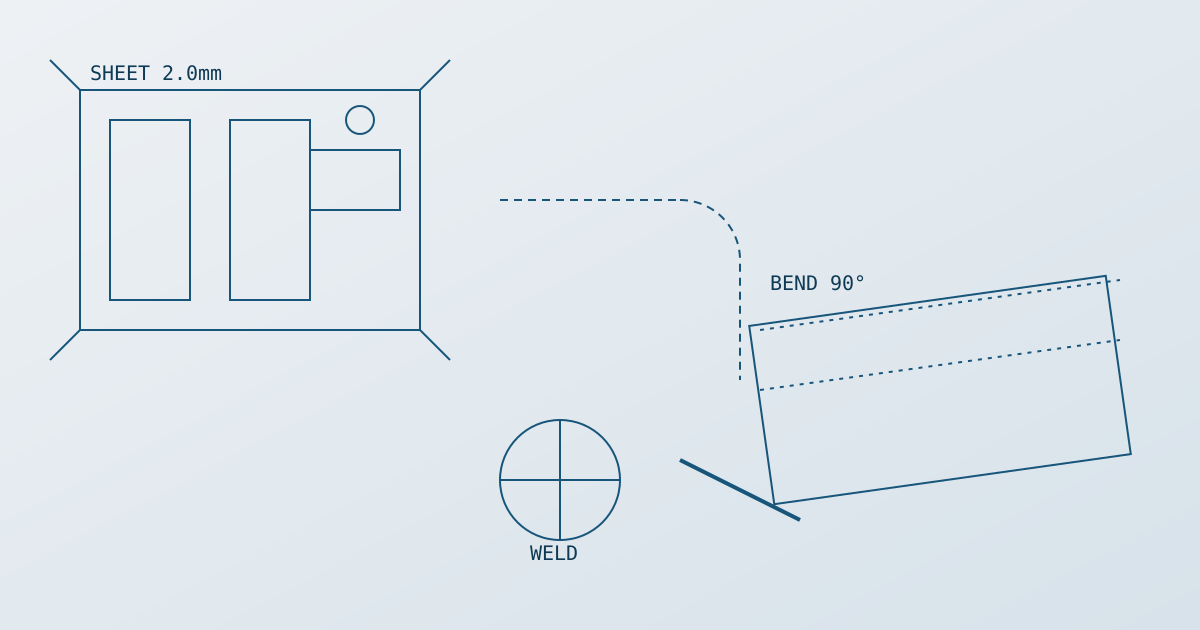
钣金件的成本大头往往在下料环节。我们依据三维模型做展开计算,把折弯补偿、孔位偏移在切割前算清,避免焊装阶段反复修磨。激光切割适合碳钢、不锈钢、铝板的轮廓与异形孔,割缝小、热影响区可控;对精度要求一般的落料则可用更经济的方案替代。交付物是尺寸合格的展开件与可复核的切割程序,图纸变更时程序随版本更新,不靠老经验重做。
折弯不是按线压下去就完事:干涉距离、回弹补偿、最小折边高度、孔到折弯线的安全距离,这些在评审阶段就要逐项核对。我们会在图纸评审时指出无法一次成型的结构,并给出拆件焊接或改 R 角的建议,让客户在设计早期就拿到可行方案。常用模具覆盖常规板厚与角度,批量件建立折弯参数表,第二次投产直接调用,重复性好。
机箱机柜、设备罩壳类订单的特点是零件多、装配关系复杂。我们按装配顺序安排焊接工装与定位,先点焊确认几何再满焊,控制变形;焊后打磨、校形、装嵌件,最后按图纸复测对角线、平面度与孔位。交付的不是一堆散件,而是可直接装配到客户设备上的组件。需要表面处理时,我们协调喷涂、拉丝等配套工序并做来料与出货检验。
九类常见承接项目,点击可前往服务项目页查看要点与交付方式。
碳钢、不锈钢、铝板轮廓与异形孔切割。
多刀折弯、回弹补偿,角度一致性可控。
配电箱、控制柜柜体,按图纸成套加工。
食品、医疗设备配套不锈钢件加工。
落料、冲孔、浅拉伸等中小批量冲压。
氩弧焊、二保焊,结构件焊接与校形。
仪器设备外壳,含开孔与嵌件装配。
通风管道、设备防护罩、排风罩。
喷涂、拉丝、氧化等配套工序协调。
接收图纸后核对材质、板厚、公差与工艺可行性,提出折弯干涉或焊接变形方面的修改建议。
按切割、折弯、焊接、表面处理逐项报价,数量梯度单列,便于比价与取舍。
确认订单后排产,首件确认后再批量执行,每道工序设置检验点。
按图纸复测关键尺寸,出具抽检记录,包装发运或本地送货。
不确定结构能不能加工、成本在哪个工序?把图纸发给我们,先拿一份分项报价和工艺建议。
联系我们